电 话:13901575780
0512-52428686
联系人:查总
电 话:13913639797
0512-52422071
地 址:江苏省常熟市尚湖镇练塘
沪宜公路59号
-
 2026-09-28
高速钢单角铣刀出现刀尖磨损后,应该怎么处理
高速钢单角铣刀属于铲齿成型铣刀,核心特征为齿背为铲背曲面,重磨仅允许刃磨前刀面,严禁磨削齿背,否则会改变刀具原始成型角度,造成工件角度超差。刀尖磨损分为轻度磨损、中度磨损、崩刃类重度损伤,需按损伤等级分级处置,同时配套刃磨工艺、检验及预防性管控。
-
 2026-09-21
哪些工件材料可以用高速钢锯片铣刀来加工
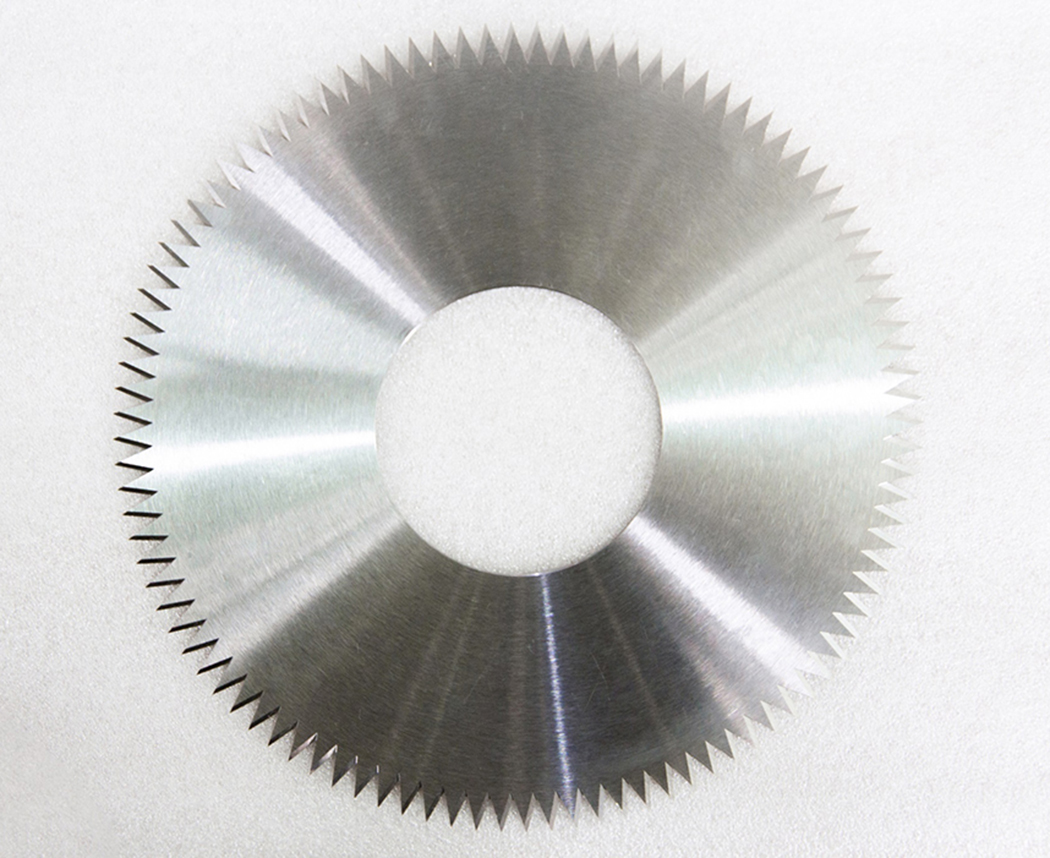
高速钢锯片铣刀(常规 M2、M35、M42 含钴高速钢)依靠良好韧性、可磨性,适合中低切削速度、间断切削**的开槽、切断、切缝加工,适配材料如下,同时标注选型差异与限制:
-
14 09月 2026

平口圆刀常用基材有哪些
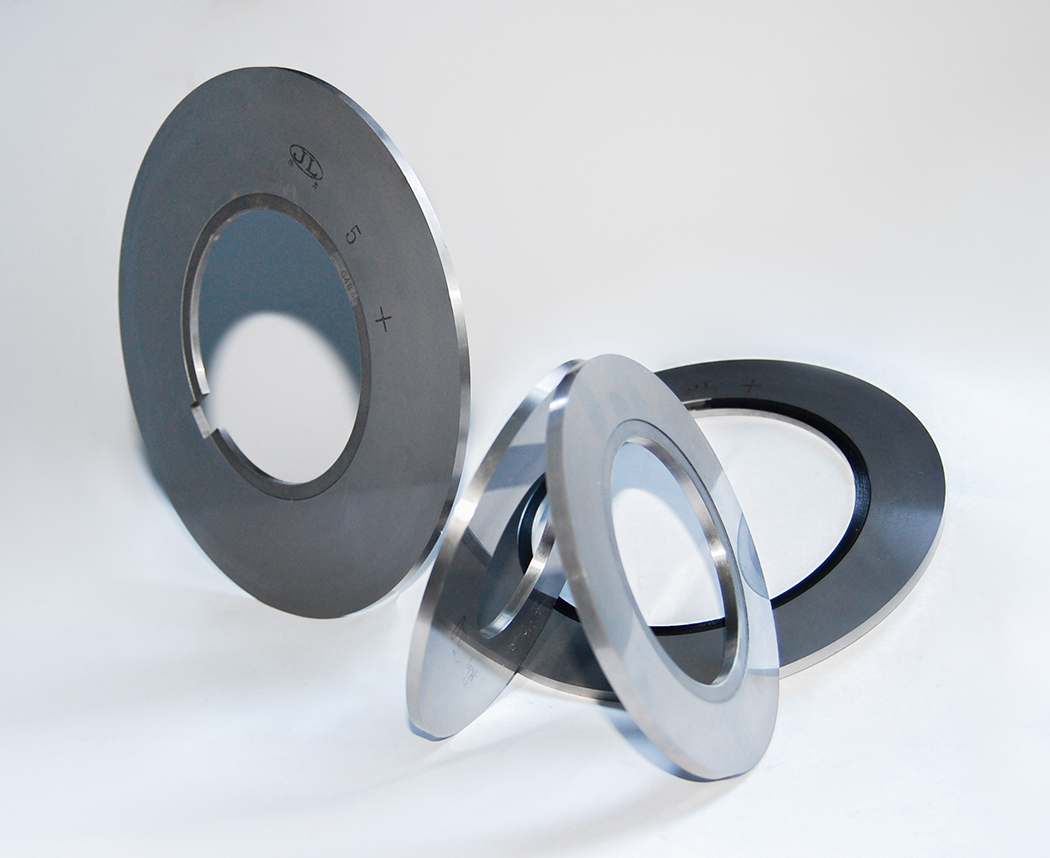
平口圆刀基材选择以裁切介质、线速度、载荷、精度、防腐要求为核心依据,工业领域主流基材分为高碳高铬冷作模具钢、高速钢(HSS)、粉末冶金高速钢、硬质合金(钨钢)、合金工具钢、马氏体不锈钢、弹簧工具钢七大类别,各基材性能及适用工况如下:
-
08 09月 2026

高速钢错齿三面刃铣刀的应用行业有哪些
1. 通用机械装备行业(用量大) 加工:减速机箱体、齿轮座、法兰、传动轴键槽、滑块、导轨槽、支架沟槽、联轴器、底座台阶面。 典型工序:铣通槽、半通槽、台阶面、键槽、退刀槽。 设备:普通卧铣、铣床,中小批量、维修件、非标零件。
-
31 08月 2026

涂层锯片铣刀如何提升切削性能
锯片铣刀属于断续切削,受冲击、热交变、粘刀、排屑差影响大;性能提升分为涂层体系、刀具基体与刃口几何、切削参数、冷却排屑、装夹工况五大方向。 一、优化涂层方案 锯片铣刀多采用 PVD 物理气相沉积,涂层厚度1‑3μm,过厚会钝化细齿刃口,太薄耐磨不足。
-
24 08月 2026

在塑料制品行业双角圆刀有哪些应用
双角圆刀(双面斜刃圆刀片,两边均磨出斜角,V 形刃口),属于分切类圆盘刀片,依靠双面尖角对挤剪切,切割阻力小,切面平整,专门适配塑料薄膜、软塑料、薄塑胶卷材高速分切,广泛用于分切机、制袋机、切台、复卷机。 1. 塑料薄膜卷材分切 PE、PP、PVC、PET、BOPP 各类包装薄膜、保护膜、离型膜,大母卷分切窄幅成品卷材。 双角双面斜刃双向剪切,薄膜不易拉伸、不起毛、不卷边,适合高速分切,减少薄膜撕裂、刀口粘料。 应用场景:包装膜、手机保护膜、静电膜、热收缩膜复卷分切工序。