联系人:金总
电 话:13901575780
0512-52428686
联系人:查总
电 话:13913639797
0512-52422071
地 址:江苏省常熟市尚湖镇练塘
沪宜公路59号
电 话:13901575780
0512-52428686
联系人:查总
电 话:13913639797
0512-52422071
地 址:江苏省常熟市尚湖镇练塘
沪宜公路59号
-
 2026-07-06
高速钢单角铣刀的加工兼容性如何
高速钢(HSS)单角铣刀,齿形为单侧倾斜斜面 + 直边,主打倒角、铣坡口、铣燕尾槽、角度成型、去毛刺,核心优势韧性好、刃口抗崩,短板硬度低于硬质合金,适配材料、机床、工况有明确边界。
-
 2026-06-29
高速钢-V3锯片铣刀日常维护时需要注意哪些问题
V3 属于高钒高性能高速钢,硬度 HRC63~66、耐磨性强,但高温易退火、基体薄易变形、高钒碳化物怕磕碰、防锈弱于不锈钢,维护核心控温、防变形、防崩齿、防锈、规范修磨。
-
22 06月 2026

钨钢角度刀在机械制造行业的应用有哪些
钨钢角度刀包含倒角刀、单 / 双角铣刀、燕尾槽铣刀、锥度斜度铣刀、T 型角度铣刀,依靠固定倾角刃口,专做斜面、V 槽、燕尾槽、倒角、斜台、倒扣结构,适配 CNC 加工中心、雕刻机、数控铣床,可加工碳钢、合金钢、不锈钢、模具钢、铝铜、钛合金、MIM 粉末冶金件等。
-
15 06月 2026

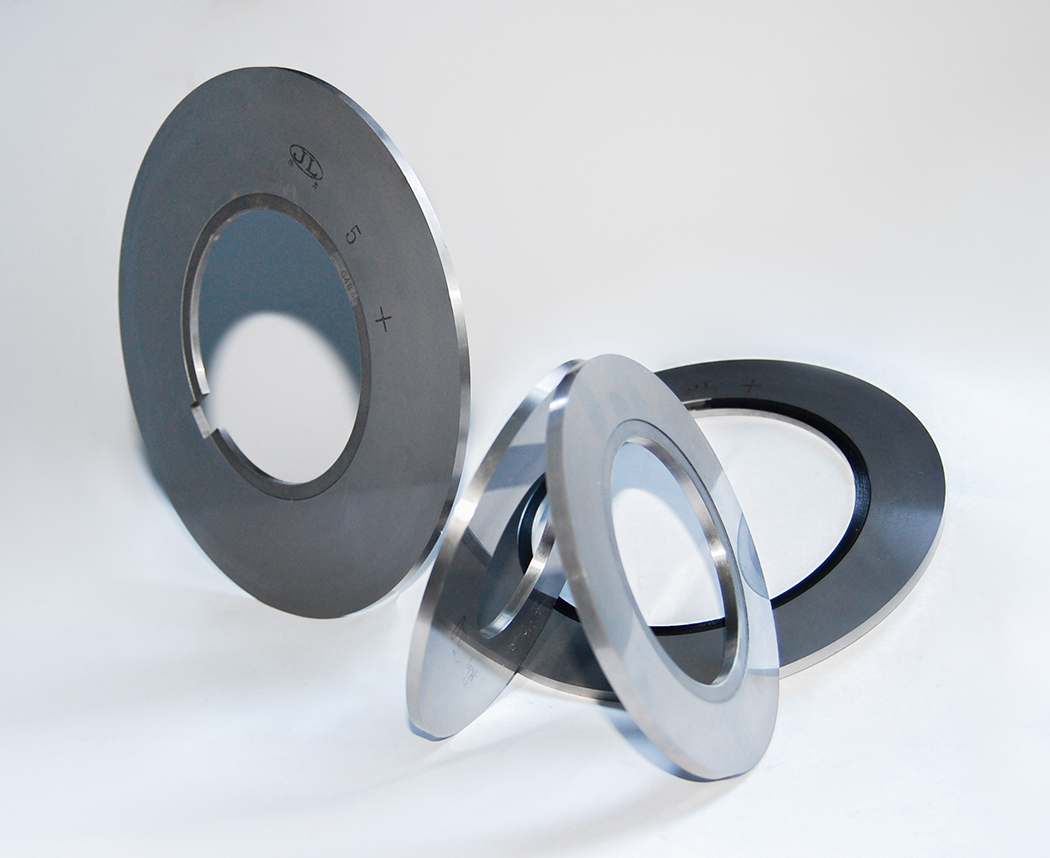
分切圆刀的使用寿命体现在哪里
一、切削质量衰减(最直接判断寿命到头) 1.切口毛刺变多变大 初期切面光滑平整;刀具磨损后材料上下边缘出现毛刺、翻边、拉丝,薄膜、纸张、金属箔、胶带分切尤为明显,毛刺超标代表刃口已钝。
-
08 06月 2026

双角圆刀使用时需要注意什么
一、开机前检查(安全第一) 个人防护:必须戴防护眼镜、防割手套、防尘口罩、安全鞋;长发要束起,袖口扎紧。 刀具检查:目视刀片有无裂纹、崩刃、卷口、变形;刃口要锋利,钝刀禁止上机。 设备状态:主轴、法兰、垫圈无磨损、无松动;防护罩完好、到位;转速与刀片额定转速匹配,严禁超速。 安装方向:刀片旋转箭头与设备转向一致,严禁反装,防止掉齿、崩飞。
-
01 06月 2026

高速钢锯片铣刀的作用是什么
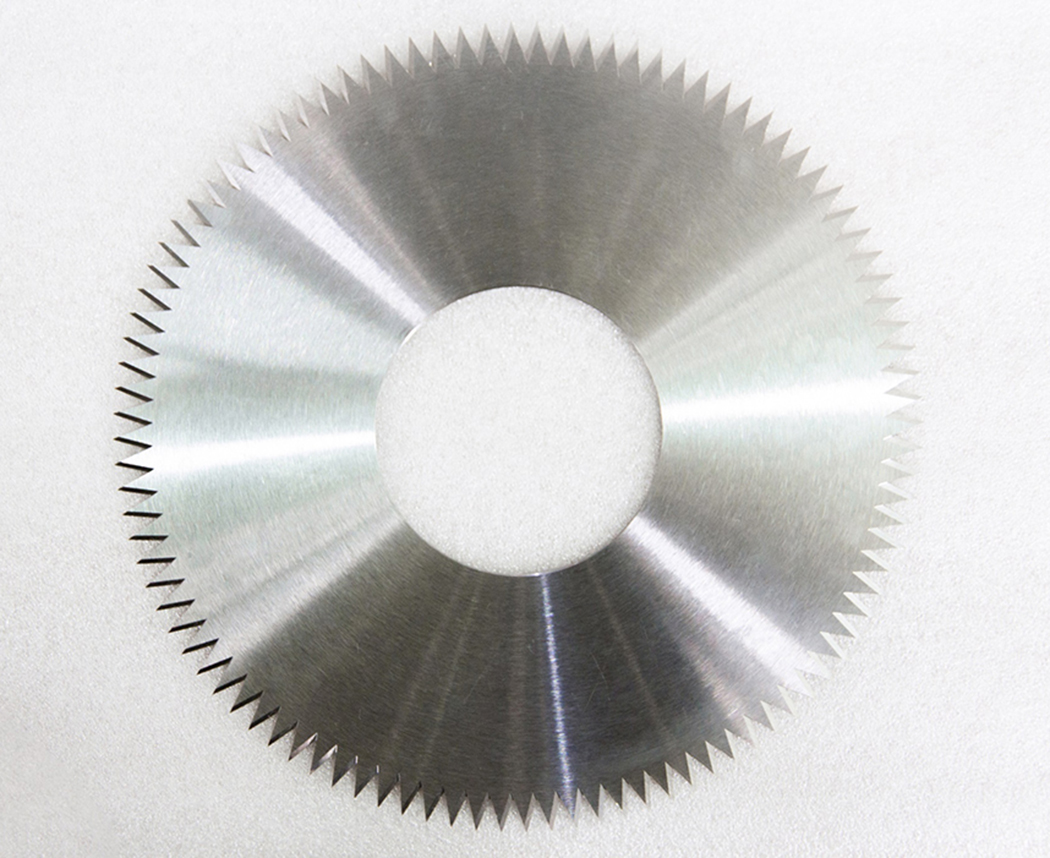
核心:以铣削、切断、开槽、切缝为主,属于多刃旋转刀具,适配普通机床 / 加工中心,多用高速钢(HSS) 材质,韧性好、不易崩齿。